


Kryogene Luftzerlegungsanlagen
Kryo-Luftzerlegungsanlage (O2, N2, Ar und Edelgase)
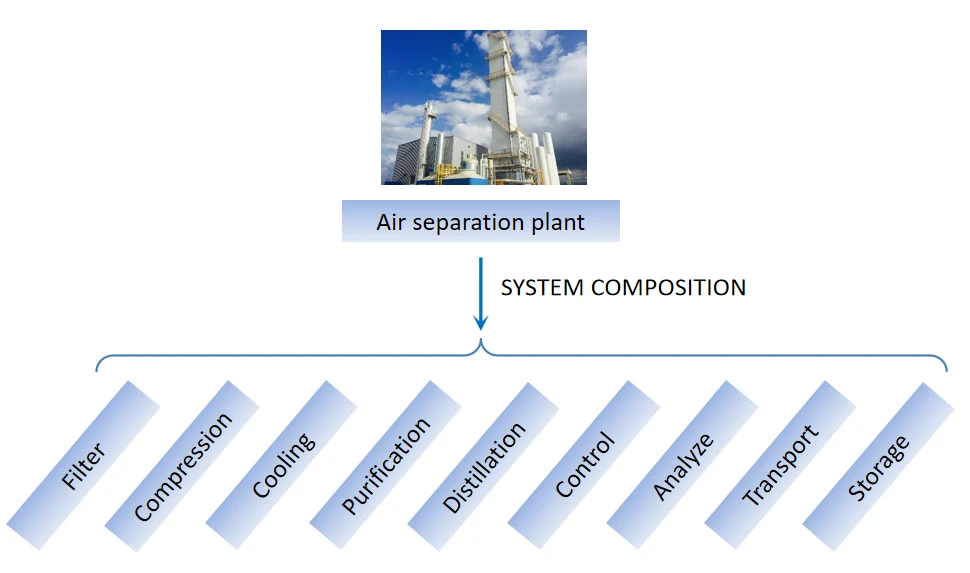
Eine Luftzerlegungsanlage (ASP) trennt atmosphärische Luft in ihre Hauptbestandteile, typischerweise Stickstoff und Sauerstoff, manchmal auch Argon und andere seltene Inertgase.
Die gebräuchlichste Methode der Luftzerlegung ist die Niedertemperaturdestillation. Diese Methode wird zur Trennung von hochreinem Sauerstoff, Stickstoff und Argon in verwandten Industrien verwendet. Auch die einzige brauchbare Quelle für Edelgase wie Neon, Krypton und Xenon ist die Destillation von Luft mittels mindestens zwei Destillationskolonnen.
Luftzerlegungsanlagen (ASP) sind die effektivsten und ausgereiftesten Geräte auf dem Gebiet der Industriegase und können große Mengen an Industriegasen produzieren, insbesondere flüssige Luftzerlegungsanlagen, die einfach verwendet, transportiert und gelagert werden können.
ASP-Produktklassifizierung


Zusammensetzung von ASP
Kryogene Trennung von Ch4/H2/N2 bei der Synthese von Ammoniak
In Anlagen zur Herstellung von synthetischem Ammoniak wird das Rohwasserstoffgas aus CH4 erzeugt. H2 verbindet sich weiter mit N2 zu NH3 (Ammoniak). Während des Produktionsprozesses entsteht eine Mischung aus CH4-, H2- und N2-Gasen. Zur Kühlung nutzen wir einen Stickstoffexpansionsmechanismus, um CH4 zu verflüssigen und vom Synthesegas zu trennen. Zur Trennung von H2 und N2 können wir auch Druckwechseladsorptionsanlagen einsetzen. Damit sie unter Rückfluss wieder Ammoniak synthetisieren können.

PSA (VPSA) O2-, N2-, H2-Anlage und Membrantrennung
Die Psa/vpsa-Sequenz:
Die PSA/VPSA-Anlage besteht im Wesentlichen aus den Absorberbehältern, die das Adsorptionsmaterial enthalten, Abgasfässern, Ventilen mit Verbindungsleitungen, Steuerventilen und Instrumenten sowie einem Steuersystem zur Steuerung der Einheit.
PSA/VPSA-Ausführungsschritte:


1.PSA/VPSA-ANLAGE SAUERSTOFFERZEUGUNG
Der Lieferumfang umfasst hauptsächlich Luftkompressor (Gebläse), Vakuumpumpe, Absorbergefäße, speziell ausgewähltes Adsorptionsmaterial, Ventile, Steuerungssystem, Online-Sauerstoffproduktanalysator und auch Sauerstoffkompressor.
- Die Sauerstoffreinheit des Produkts kann bis zu 94 % betragen.
VPSA ist der Prozess der Superhochdruckadsorption und Vakuumdesorption mit den Vorteilen eines geringen Energieverbrauchs und einer hohen Molekularsiebeffizienz. Mittlerweile ist die Gesamtinvestition viel geringer als bei PSA oder anderen Verfahren. Aufgrund seines zuverlässigen Betriebs ist es derzeit die vorherrschende und am meisten bevorzugte Technik.


Sauerstofferzeugung in der PSA/VPSA-Anlage
2.PSA-ANLAGEN-STICKSTOFFERZEUGUNG
Die Trennung von Stickstoff und Sauerstoff aus der Luft erfolgt in einem mit Kohlenstoff-Molekularsieb gefüllten Absorbergefäß. Dies beruht auf der Tatsache, dass Sauerstoffmoleküle schneller kinetisch in die Porenstruktur des Kohlenstoffmolekularsiebs diffundieren als Stickstoffmoleküle.
- Die Reinheit des Produktstickstoffs kann 97–99,9999 % betragen.


Prozessablauf des PSA-Stickstoffproduktionssystems
3.PSA/VPSA-ANLAGE WASSERSTOFFRÜCKGEWINNUNG UND REINIGUNG
Die Hauptanwendung für PSA-Anlagen ist die Gewinnung und Reinigung von Wasserstoff aus Rohgasen, wie Synthesegasen aus Dampfreformierungs-, Teiloxidations- oder Vergasungsprozessen, sowie Raffinerieabgasen, Ethylenabgasen-, Koksofengasen, Methanol und Ammoniakspülgasen-. Das Wasserstoffprodukt erfüllt alle Reinheitsanforderungen bis zu 99,9999 mol- %.
Technische Parameter:
Anwendbares Material: Erdgas, Kokereigas, Kohleflözgas, Schiefergas, Methangas, Wassergas, Hochofengas, Kohlegas, Öl und Gas
- Kapazität: 100 ~ 200.000 Nm3/h
- Druck: Normaldruck ~ 5,0 MPaG
- Produktreinheit: H2 größer oder gleich 99,999 % (V)
- Lastbereich: 10 ~ 120 %


PSA/VPSA PLANT Wasserstoffrückgewinnung und -reinigung
4.PSA/VPSA-ANLAGE KOHLENGAS, ERDGAS-REINIGUNG
Technische Parameter:
Anwendbares Material: Erdgas, Kokereigas, Kohleflözgas, Schiefergas, Methangas, Wassergas, Hochofengas, Kohlegas, Öl und Gas
- Kapazität: 100 ~ 50.000 Nm3/h
- Druck: Normaldruck ~ 3,0 MPaG
- Produktreinheit: H2 größer oder gleich 99,999 % (V)
- Lastbereich: 10 ~ 120 %

PSA/VPSA-Anlage, Kohlegas, Erdgasreinigung
5.(V)PSA CO2 ENTFERNUNG
Technische Parameter:
Anwendbares Material: Konvertergas, Synthesegas, Calciumcarbid, Kalkofengasabgas, Rohgas, Rauchgas, CO2-haltiges alkalisches Restgas
- Kapazität: 200 ~ 200.000 Nm3/h
- Druck: Normaldruck ~ 3,0 MPaG
- Produktreinheit: CO2 kleiner oder gleich 0,1 % (V)
- Lastbereich: 10 ~ 120 %

PSA-CO2-ENTFERNUNG
6.MEMBRAN-TRENNUNG
Technische Parameter:
- Anwendbares Material: Lufttrocknung, N2-Erzeugung, H2-Abtrennung sowie Industriegase
- Kapazität: 5 ~ 3.000 Nm3/h
- Druck: Normaldruck ~ 12,0 MPaG
- Produktreinheit: bis zu 99,999 % (V)

Gastrennung durch Membrantechnologie
Temperaturwechseladsorptionseinheiten (TSA)
Die Adsorption bei variabler Temperatur ist eine Trenntechnologie, die auf der unterschiedlichen Adsorptionskapazität von Adsorptionsmitteln für Gaskomponenten bei unterschiedlichen Temperaturen basiert. Das Kernprinzip besteht darin, Adsorptionsmittel zu verwenden, um Zielgaskomponenten bei niedrigen Temperaturen zu adsorbieren und die adsorbierten Komponenten durch Erhitzen oder Einblasen von Regenerationsgas bei hohen Temperaturen zu zersetzen und zu adsorbieren, wodurch die Regeneration und das Recycling von Adsorptionsmitteln erreicht wird.
Technische Parameter:
Anwendungsszenarien: Trocknung oder Reinigung von Erdgas, synthetischem Gas, Stickstoffgas und Luft
- Kapazität: 200 ~ 200.000 Nm3/h
- Druck: Normaldruck ~ 3,0 MPaG
- Produktreinheit: Taupunkt bis -70 Grad, Schwefelgehalt kleiner oder gleich 0,01 g/m3
- Lastbereich: 10 ~ 120 %

Wasserstofferzeugungseinheiten
H2-Erzeugungseinheit (elektrolysiert, Dampf-Methan-Reformierung, Methanol-Crackung)
1. DAMPFREFORMIERENDER WASSERSTOFF (SMR)
Niedrige Betriebskosten, kurze Erholungsphase; Als Kraftstoff wird PSA-Desorptionsgas verwendet, das nicht nur den Kraftstoffverbrauch senkt, sondern auch die Abgasemissionen reduziert.
Technische Parameter:
Anwendbares Material: Erdgas, Naphtha, Flüssiggas, Raffinerie-Trockengas mit Kohlenwasserstoff-Ausgangsmaterial
- Kapazität: 100 ~ 100.000 Nm3/h
- Druck: 0,5 ~ 3,0 MPaG
- Produktreinheit: H2 größer oder gleich 99,999 % (V)


LEICHTER KOHLENWASSERSTOFF (NG usw.) DAMPFERFORMIERENDER WASSERSTOFF (SMR)

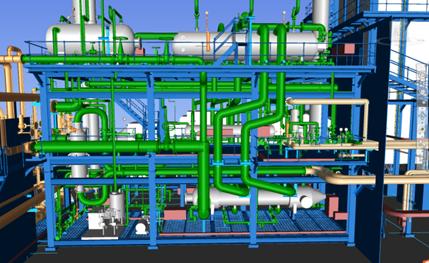


Dampf-Methan-Reformierung von Wasserstoff – 3D-Modell und Skid-Vorfertigung
2. METHANOL-CRACKEN ZUR WASSERSTOFF-HERSTELLUNG
Bei diesem Verfahren werden bequem gewonnenes Methanol und entsalztes Wasser als Rohstoffe verwendet. Bei 220–280 Grad werden sie an einem speziellen Katalysator katalytisch in das wasserstoff- und kohlendioxidhaltige Hauptumwandlungsgas umgewandelt. Das Prinzip ist wie folgt:
Hauptreaktion: CH3OH=CO+2H2 ;△H= +90.7 KJ/mol
CO+H2O=CO2+H2 ;△H=-41.2 KJ/mol
Gesamtantwort: CH3OH+H2O=CO2+3H2 ;△H=+49.5 KJ/mol
Nebenwirkungen: 2CH3OH=CH3OCH3+H2O; △H= -24.9 KJ/mol
CO+3H2=CH4+H2O; △H= -206.3KJ/mol
Die Zusammensetzung des durch die obige Reaktion erzeugten umgewandelten Gases nach Abkühlung und Kondensation ist
H2 73~74%
CO2 23~24,5 %
CO ~1,0 %
CH3OH 300 ppm
H2O-Sättigung
Das umgewandelte Gas kann mithilfe von Technologien wie der Druckwechseladsorption leicht getrennt und in reinen Wasserstoff extrahiert werden.
Diese Prozesstechnologie ist ausgereift, einfach zu bedienen, stabil im Betrieb und frei von Schadstoffen.
Technische Parameter:
Anwendbares Material: Erdgas, Naphtha, Flüssiggas, Raffinerie-Trockengas mit Kohlenwasserstoff-Ausgangsmaterial
- Kapazität: 20~10.000 Nm3/h
- Druck: 0,5 ~ 3,0 MPaG
- Produktreinheit: H2 bis zu 99,999 % (V)
Merkmale der Verfahrenstechnik:
1. Methanoldampf wird in einem Schritt an einem speziellen Katalysator gecrackt und umgewandelt.
2. Durch den Druckbetrieb muss das erzeugte umgewandelte Gas nicht weiter unter Druck gesetzt werden und kann direkt zur Druckwechseladsorptions-Trennvorrichtung geleitet werden, wodurch der Energieverbrauch gesenkt wird.
3. Im Vergleich zur Elektrolyse ist der Stromverbrauch um mehr als 90 % gesunken, die Produktionskosten können um 40 -50 % gesenkt werden und die Reinheit des Wasserstoffs ist hoch. Im Vergleich zur Kohlevergasung ist diese Prozessausrüstung einfach, leicht zu bedienen und stabil. Obwohl die Kohlevergasung etwas niedrigere Rohstoffkosten verursacht, erfordert sie einen langen Prozess, große Investitionen, hohe Umweltverschmutzung und Verunreinigungen, die eine Entschwefelung und Reinigung erfordern, was für kleine und mittlere Anlagen nicht geeignet ist.
4. Spezialkatalysatoren zeichnen sich durch hohe Aktivität, gute Selektivität, niedrige Betriebstemperatur und lange Lebensdauer aus.
5. Die Verwendung von Thermoöl als zirkulierendem Wärmeträger erfüllt die Prozessanforderungen bei geringen Investitionen, geringem Energieverbrauch und reduzierten Betriebskosten.

3.WASSERELEKTROLYSE H2-ERZEUGUNG
Technische Parameter:
Druck: Bis zu 3,0 MPaG ohne Kompressor
Produktreinheit: H2 bis zu 99,99 % (V)
Nenn-Gleichstromverbrauch: Kleiner oder gleich 4,8 kWh/Nm3 H2

Wasserelektrolyse H2-Erzeugung
4. TEILWEISE OXIDATION H2-ERZEUGUNG
Technische Parameter:
- Anwendbares Material: Erdgas, Naphtha; Heizöl, Vakuumrückstände, Petrolkoks, Kohle.
- Kapazität: 4.000-95.000 Nm3/h
- Druck: 2.0 - 8.7 MPa(G)
- Produktreinheit: H2+CO≈34% - 42%(V)(Bei Verwendung von reinem O2als Speisegas, H2+CO≈90% - 98%)
Verfahrensprinzip:
Die vorgewärmten Rohstoffe und Luft werden einem Vergaser zugeführt. Und partielle Oxidationsreaktionen finden bei hohen Temperaturen (ca. 1300 Grad - 1500 Grad C) und hohen Drücken (3–8 MPa) statt, was bei unzureichender Sauerstoffversorgung zu einer unvollständigen Verbrennung von Kohlenwasserstoffen mit Sauerstoff führt
Hauptreaktion: CnHm + (n/2) O₂ → nCO + (m/2) H₂
Technische Vorteile:
1. Es kann leichte Rohstoffe wie Erdgas und Leichtöl sowie kostengünstige schwere Rohstoffe wie schweres Heizöl, Vakuumrückstände, Petrolkoks und sogar Kohle verarbeiten.
2. Die Reaktion selbst setzt Wärme frei und erfordert keine externe Erwärmung, was zu einer hohen Energienutzungseffizienz führt.
3. Das erzeugte Synthesegas wird nicht nur zur Wasserstoffproduktion verwendet, sondern eignet sich auch sehr gut als Rohstoffgas für chemische Prozesse wie Ammoniaksynthese, Methanolsynthese oder Fischer-Tropsch-Synthese.

Mit Ölfeldern verbundene Gasverarbeitungseinheiten
Begleitgas in Ölfeldern bezieht sich auf Erdgas, das während des Prozesses der Ölförderung in tiefen Formationen gelöst wird und nach der Förderung am Bohrlochkopf verarbeitet werden muss. Begleitgas und Rohöl werden gemeinsam gefördert und erfordern eine Reihe von Behandlungen, bevor sie genutzt werden können.
Der Prozess umfasst hauptsächlich
Entwässerung und Entschwefelung
Das Begleitgas enthält eine große Menge Wasser und Schwefelwasserstoff, die durch Druckumwandlungsadsorption oder Trockenadsorptionsmethoden behandelt werden müssen. Dieser Prozess wird allgemein als Dehydrierung und Entschwefelung bezeichnet. Durch diesen Prozess können Wasser und Schwefelwasserstoff aus dem Begleitgas entfernt werden, wodurch das Gas eine höhere Qualität erhält.
01
Variabler Druck und Druckaufbau
Aufgrund des niedrigen Drucks, den Begleitgas in Ölfeldern erzeugt, muss es unter Druck gesetzt werden, bevor es transportiert werden kann. Der Druckaufbau kann mit Kompressoren, meist Radialkompressoren und Schraubenkompressoren, durchgeführt werden.
02
Trennung und Verflüssigung
Während des Transportprozesses kann sich das Begleitgas verflüssigen und es ist erforderlich, das Begleitgas abzutrennen und zu verflüssigen. Die Trennung und Verflüssigung kann mithilfe von Werkzeugen wie Dreiphasentrennern, Kondensatoren und Flüssigkeitsauffangrohren durchgeführt werden.
03
Handhabung von Transportleitungen
Pipelines, die Begleitgas aus Ölfeldern transportieren, erfordern in der Regel eine Verdickungs- und Korrosionsschutzbehandlung. Die Verdickung erfolgt in der Regel durch die Verwendung von Stahlrohren und das Hinzufügen von Korrosionsschutzschichten zum Schutz, während Korrosionsschutzbeschichtungen und Isoliermaterialien normalerweise zur Beschichtung von Rohrleitungen zum Schutz vor Korrosion verwendet werden.
04
Zusammenfassend lässt sich sagen, dass Ölfeldbegleitgas als zusätzliches Produkt der Ölförderung mehrere Prozesse durchlaufen muss, bevor es genutzt werden kann. Durch Dehydrierung und Entschwefelung, Druckbeaufschlagung, Verflüssigung, Pipeline-Aufbereitung und Nutzungstechnologien kann Ölfeldbegleitgas maximal genutzt und gleichzeitig die Umweltverschmutzung reduziert werden.
Technische Parameter:
- Kapazität: 200 ~ 200.000 Nm3/h
- Druck: Normaldruck ~ 3,0 MPaG
- Produktreinheit: Taupunkt bis -70 Grad, Schwefelgehalt kleiner oder gleich 0,01 g/m3
- Lastbereich: 10 ~ 120 %

Erdgasverarbeitungs- und -verflüssigungsanlagen
Prozessumfang:
- Erdgasverflüssigungstechnologie
- CBM-Verflüssigungs- und Trenntechnik
- Die kryogene Trenntechnologie von Kokereigas zu LNG
- Die Verflüssigungs- und Trenntechnologie von Biomasse-Sumpfgas zu LNG
- Die kryogene Trenntechnologie von CH4 in Kohlemethanol zu LNG
- Die kryogene Trenntechnologie von CO/H2 in Ethylenglykol
- Die Trenn- und Reinigungstechnologie von H2 in Industrieabgasen
- BOG-Re-Verflüssigungsprozess
- Die kryogene Trennung von CH4 im Ammoniak-Endgas zu LNG
- Kryo-petrochemische Ausrüstung

ERDGASAUFBEREITUNGS- UND VERFLÜSSIGUNGSANLAGE
VERFAHREN ZUR VERFLÜSSIGUNG VON ERDGAS

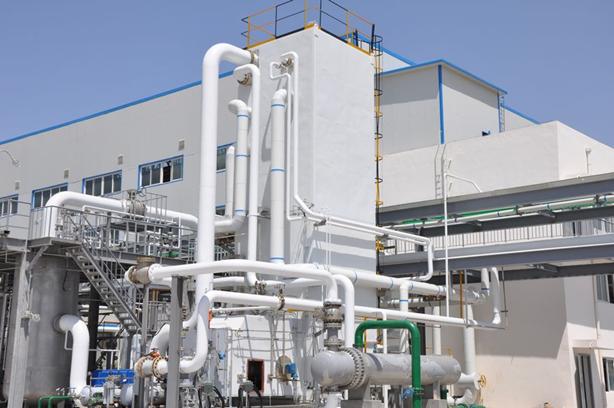
LNG-Kühlbox
MTO Kohle-zu-Olefin-Kühlbox
Paraffin-Dehydrierung zu Olefinen in einer Kühlbox
Kühlbox zum Waschen mit flüssigem Stickstoff

Kryo-Petrochemie-Ausrüstung
Steuerungs- und Sicherheitslösungen
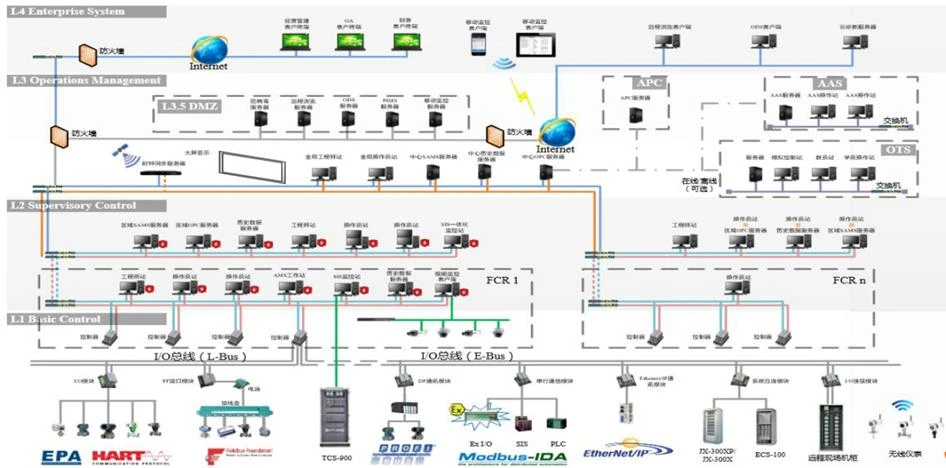
Großes Netzwerkdesign

Automatische Steuerung

Automatisches Kontrollsystem
Individuelle Ausstattung



Projektvergabe

Öl- und Gasanlagen
Bei der Auftragsvergabe für Öl- und Gastechnik wird in der Regel das EPC-Modell (Engineering General Contracting) angewendet, bei dem der Auftragnehmer für die Planung, Beschaffung, den Bau und die Inbetriebnahme des Projekts verantwortlich ist, bis es an den Eigentümer übergeben wird. In diesem Modus müssen Auftragnehmer den gesamten Prozess vom Entwurf bis zum Betrieb abschließen, um eine reibungslose Umsetzung des Projekts sicherzustellen. Darüber hinaus gibt es die Modelle Design Procurement Construction (PC) und Design Procurement (EP), die auf der Grundlage der spezifischen Bedürfnisse und Merkmale des Projekts ausgewählt werden.

Chemie- und Feinchemieanlagen
Das Unternehmen beschäftigt sich im Rahmen des Engineering-Auftrags mit verschiedenen Aspekten der Chemie- und Feinchemietechnik, einschließlich der Produktionstechnologie und Anwendung von synthetischem Ammoniak, Methanol, Harnstoff, Kalkstickstoff, Thioharnstoff und Ruß.

Wasseraufbereitungsanlagen
Die Wasseraufbereitungstechnik ist ein wichtiger Bestandteil der industriellen Abwasserbehandlung. Ihr Hauptziel besteht darin, eine Tiefenreinigung des Abwassers durch verschiedene technologische Mittel zu erreichen, um Einleitungsstandards oder Wiederverwendungsanforderungen zu erfüllen. In der Praxis gehören zu den gängigen Aufbereitungsprozessen Dosierung, Ozonoxidation, Katalyse, Adsorption usw., die je nach Komplexität der Wasserzusammensetzung und Schadstoffeigenschaften meist kombiniert werden.